


Може ли детайл, произведен от фотополимерна смола, да бъде толкова здрав, колкото аналогичен компонент от ABS? За конструкторите и производствените предприятия този въпрос има особено важно значение, тъй като отговорът определя дали корпус, монтажен елемент или функционален прототип е възможно да бъде изработен чрез 3D печат, вместо чрез традиционно шприцоване. Интересни са и резултатите от сравнителните изпитвания на Formlabs, според които някои съвременни инженерни смоли достигат и дори надминават определени механични показатели на шприцования ABS. Какво всъщност показва анализът, какви са предимствата на отделните технологии и съответно ограничения? По темата разговаряхме с експертите от 8-CELL – официален представител и оторизиран сервиз на Formlabs за България.
ABS и ABS-like смолите: сходни свойства, но различно поведение
ABS (акрилонитрил-бутадиен-стирен) е добре познат термопласт, използван за производството на корпуси, механични компоненти, автомобилни детайли и редица други технически изделия. „Популярността му се дължи на добрата комбинация от якост, удароустойчивост и възможност за обработка чрез различни производствени методи. При серийното производство ABS най-често се използва за шприцване, а в адитивните технологии се предлага и под формата на филамент“, посочиха от 8-CELL.
През последните години производителите на материали за 3D печат разработват фотополимерни смоли, чиито механични характеристики се доближават до тези на традиционните инженерни пластмаси. Част от тях се обозначават като ABS-like, което буквално означава „подобни на ABS“. Названието обаче може да бъде подвеждащо, ако се възприема като гаранция за еднакви свойства.
Разликата започва още от химичната структура. ABS е термопласт, който омеква при нагряване и може да бъде формован повторно. Фотополимерните смоли се втвърдяват чрез химична реакция под въздействието на светлина, при която се образува пространствено омрежена полимерна структура. След окончателното втвърдяване материалът не може да бъде разтопен и преработен по същия начин. „Когато говорим за ABS-like смоли, трябва да правим разлика между химичния състав и механичните характеристики. Два материала могат да показват близка якост на опън, но да реагират различно при удар, продължително натоварване или повишена температура. Затова при избора е важно да знаем какви изисквания трябва да покрива готовият детайл“, обясниха пред Инженер.bg от 8-CELL.
За да се оцени доколко една инженерна смола би могла да замести ABS, е необходимо да се разгледат няколко показателя едновременно. Якостта на опън например показва какво напрежение може да понесе материалът преди разрушаване, докато модулът на еластичност характеризира неговата твърдост. Удължението при скъсване дава информация за способността му да се деформира, а ударните изпитвания показват поведението при рязко приложено натоварване.
Какво показват изпитванията: Tough 2000 Resin V2 срещу традиционния ABS
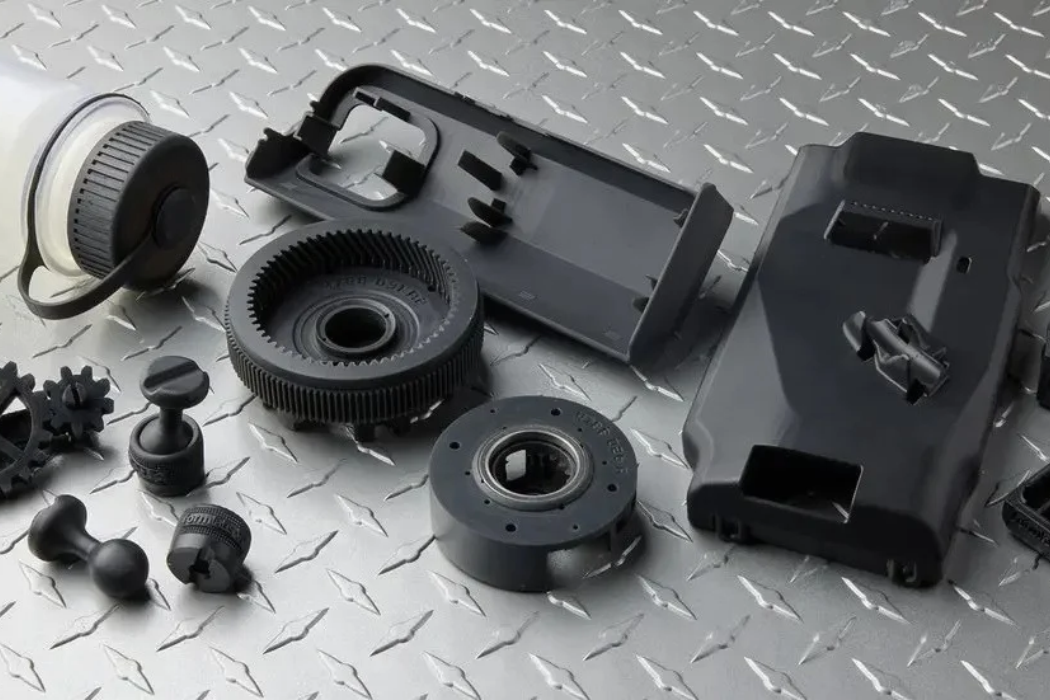
В сравнението, представено от 8-CELL, са разгледани резултати от изпитвания на Formlabs, включващи традиционен шприцован ABS, ABS за 3D печат и инженерната фотополимерна смола Tough 2000 Resin V2. Тя е разработена за SLA (Stereolithography, стереолитография) – технология за адитивно производство, при която течна фотополимерна смола се втвърдява селективно чрез светлинно въздействие.
Резултатите за якостта на опън са показателни. Tough 2000 Resin V2 постига 40.4 MPa, докато при сравнявания шприцован ABS е отчетена стойност 37.5 MPa. Това означава, че при конкретните условия на изпитване смолата издържа по-високо напрежение на опън преди разрушаване.
Интерес представлява и удължението при скъсване. За Tough 2000 Resin V2 е посочена стойност 79%, а за сравнявания шприцован ABS – 35.3%. По-високото удължение показва, че изпитваният материал може да понесе по-голяма деформация преди разрушаване. Това свойство е съществено при разработването на компоненти, които трябва да се огъват или да поемат локални деформации. „Данните за Tough 2000 Resin V2 свидетелстват, че инженерните смоли могат да достигнат много добри механични характеристики. В случая якостта на опън е по-висока от тази на сравнявания шприцован ABS. Това обаче не означава, че смолата го превъзхожда при всички натоварвания. За да направим правилен избор, следва да разгледаме и удароустойчивостта, температурното поведение и продължителността на експлоатация“, продължиха коментара си от 8 CELL.
При изпитването на удар по метода Гарднер (Gardner) резултатите са различни. Шприцованият ABS достига 1.8 J, докато Tough 2000 Resin V2 отчита 1.6 J. Методът измерва енергията, която изпитваният образец може да понесе при определено ударно въздействие. Разликата показва, че по-високата якост на опън не е равнозначна на по-добро поведение при ударни натоварвания.
Още по-важно разграничение се наблюдава при температурната устойчивост. Един от използваните показатели е HDT (Heat Deflection Temperature, температура на деформация под натоварване). Той показва при каква температура материалът достига определена деформация, когато върху него действа определен механичен товар. За Tough 2000 Resin V2 стойността е 70 °C при 0.45 MPa. За шприцования ABS в сравнението е посочена ориентировъчна стойност около 100 °C, взета от техническата литература, а не от същата серия изпитвания. Тази разлика трябва да се отчита при проектирането на корпуси за електронни устройства, компоненти в близост до нагряващи се елементи и производствени приспособления, работещи при повишени температури.
Защо технологията на печат може да промени механичните свойства?
При сравняването на ABS и фотополимерните смоли е важно да се отчете още един фактор – начинът, по който е произведен детайлът. Дори когато се използва един и същ термопласт, механичните характеристики на шприцованото изделие могат да се различават съществено от тези на компонент, произведен чрез 3D печат.
При FDM (Моделиране чрез послойно напластяване, или Fused Deposition Modeling) пластмасовият филамент се нагрява, екструдира се през дюза и се нанася последователно на слоеве. Между отделните слоеве се образува връзка, чиято здравина зависи от температурата, условията на охлаждане и параметрите на процеса. В резултат на това отпечатаните изделия могат да проявяват анизотропия, тоест различни механични свойства според посоката на натоварване. При разглеждания ABS филамент якостта на опън е 33 MPa в равнината XY, но намалява до 28 MPa по оста Z. Още по-отчетлива е разликата по отношение на удължението при скъсване – 10.5% в равнината XY срещу 4.7% по оста Z.
Тези стойности имат пряко отношение към проектирането. Ако например монтажна скоба се отпечата така, че основното натоварване да действа перпендикулярно на слоевете, вероятността от разрушаване по междуслойната граница може да бъде по-висока. Затова при FDM ориентацията на модела върху работната платформа често е съществена част от конструктивното решение.
SLA технологията е различна. Течната смола се втвърдява чрез светлина и образува полимерна структура, която обикновено осигурява по-равномерни механични характеристики в различните направления. Това не означава, че ориентацията няма значение, но влиянието ѝ върху якостта може да бъде по-слабо в сравнение с типичните FDM детайли. „При FDM печата трябва да се съобразяваме с посоката на натоварване спрямо слоевете, защото тя може да определи здравината на изделието. SLA технологията позволява по-равномерно разпределени механични характеристики и висока точност при сложни геометрии. Разбира се, крайният резултат зависи и от използваната смола, настройките на печат и последващото втвърдяване“, поясниха специалистите на 8-CELL.
SLA предлага и възможности за изработване на фини конструктивни елементи, гладки повърхности и сложни вътрешни геометрии. Възможност особено полезна при корпуси с прецизни сглобки, фиксатори и функционални прототипи, които трябва да бъдат изпитани във форма, близка до тази на бъдещото изделие.
От функционалния прототип до производственото приспособление
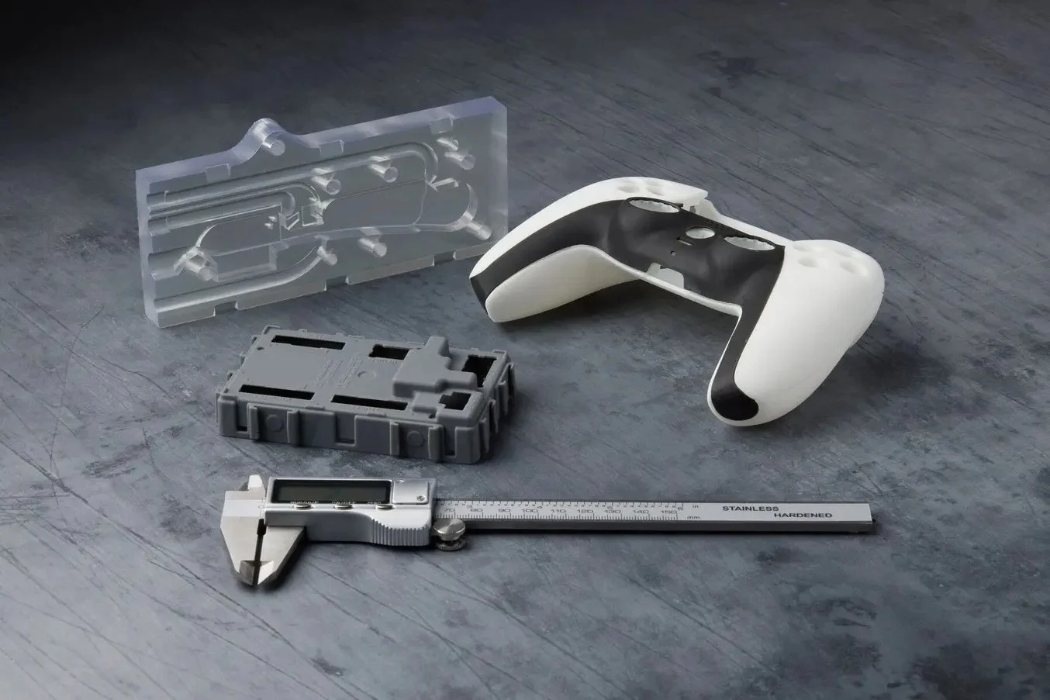
Една от практическите области, в които инженерните смоли намират приложение, е разработването на функционални прототипи. При тях конструкторът трябва да провери геометрията, сглобяването и механичното поведение на детайла, преди да премине към окончателното производствено решение. Традиционното шприцоване позволява производство на големи серии с добра повторяемост, но изисква предварително изработване на инструментална екипировка. При единични прототипи и малки серии тези разходи могат да бъдат неоправдани. SLA печатът пък дава възможност за производство директно от цифровия модел, без необходимост от шприцформа.
Tough 2000 Resin V2 е предназначена за функционални прототипи, здрави корпуси, монтажни приспособления, фиксатори и определени детайли за крайна употреба. В такива приложения е важно материалът да осигурява необходимата комбинация от якост, твърдост и пластичност. „За инженерните екипи възможността да изработят функционален прототип и да го подложат на реални изпитвания още в процеса на разработка е сериозно предимство. Така могат да проверят сглобяването, поведението при натоварване и необходимите конструктивни промени, преди да инвестират в серийно производство“, посочиха от 8-CELL.
При определени приложения значение има и провлачването на материала, известно с английския термин „creep“. Това е постепенно увеличаване на деформацията с течение на времето при постоянно приложено механично натоварване. Дори когато то е по-ниско от границата на разрушаване, детайлът може постепенно да промени формата си. За Tough 2000 Resin V2 Formlabs посочва деформация от 1.3% след две седмици при натиск 4 MPa. Този показател може да бъде полезен при предварителната оценка на приспособления, които задържат компоненти под постоянно натоварване. Той обаче не замества изпитванията за продължителна експлоатация при конкретните работни условия.
В продуктовото семейство Tough на Formlabs се предлагат и материали с различен механичен профил. Tough 1500 Resin V2 е ориентирана към приложения, при които е необходима по-голяма пластичност, докато Tough 1000 Resin е разработена с акцент върху пластичността и удароустойчивостта. Това позволява избор според функцията на детайла, вместо всички компоненти да се произвеждат от един и същ материал.
Какво трябва да знаем за последващата обработка и ограниченията?
При фотополимерните технологии механичните характеристики на готовото изделие зависят и от операциите след отпечатването. След приключване на SLA процеса детайлите се измиват, за да се отстранят остатъците от невтвърдена смола, след което преминават през допълнително светлинно втвърдяване. В зависимост от материала този процес се извършва при определена температура и продължителност. За Tough 2000 Resin V2 Formlabs посочва конкретни условия на изпитване, включително отпечатване с височина на слоя 100 μm и последващо втвърдяване във Form Cure V2 за 12 min при 70 °C. Именно при контролирани условия се получават характеристиките, публикувани в техническата документация. „При SLA печата измиването и допълнителното втвърдяване са част от технологичния процес, а не незадължителни операции. Ако параметрите не се спазват, крайният детайл може да има различни механични характеристики от посочените в техническите данни“, уточниха от 8-CELL.
Компанията предлага на българския пазар системите Formlabs Form 4 и Form 4L, както и оборудване за последваща обработка и инженерни материали. Софтуерът PreForm подпомага подготовката на моделите, избора на ориентация и генерирането на поддържащи структури, а системите Form Wash и Form Cure са предназначени съответно за измиване и допълнително втвърдяване.
Наред с възможностите на технологията е важно да се отчитат и ограниченията на фотополимерните материали. Продължителното излагане на ултравиолетово лъчение, високите температури, химичната среда и многогодишното механично натоварване могат да повлияят върху свойствата им. За приложения с подобни изисквания традиционните термопласти или други инженерни материали могат да бъдат по-подходящи.
Накратко, сравнителните резултати показват, че съвременните ABS-like смоли вече могат да покриват механичните изисквания на редица функционални детайли, за които преди години изборът би бил ограничен до традиционни пластмаси. Дали обаче дадена смола може да замести ABS в конкретно изделие, зависи от комбинацията между натоварване, температура, геометрия, производствен процес и очакван експлоатационен срок.
Повече информация за характеристиките на инженерните смоли, SLA технологиите и възможностите за приложението им в производството можете да получите от специалистите на 8-CELL.
Тази статия на ДигиталнаИндустрия.bg е по материали на Инженер.bg.

Източник на снимковия материал: 8-CELL, Formlabs, ©Engineer BG via Canva.com
-
ЕНЕРГО-ПРО България въвежда ESG ангажименти за избягване и намаляване на негативното въздействие върху околната среда 15.10.2026 г.
-
Имиграционен компас с адв. Инна Бояджиева: Служителите от трети страни вече не са „евтина работна ръка“, а дългосрочна инвестиция 15.10.2026 г.
-
Данфос България развива инженерни таланти с международни проекти, иновации и възможности за професионален растеж 15.10.2026 г.
-
СИАД България: Хранителни газове от SIAD подпомагат производството на висококачествена минерална вода в Италия 15.10.2026 г.
-
Korrektori i gazit natyror CF500 i Unisyst Engineering siguron matje të saktë dhe korrigjim të vëllimit të gazit në kushte bazë 14.10.2026 г.
-
Maqedonia e Veriut përgatit nisjen e ndërtimit të hidrocentraleve Çebren dhe Galishte në vitin 2027, me fuqi të përbashkët mbi 520 MW 14.10.2026 г.
-
Hydrolia prezantoi perspektivat e sektorit të ujësjellës-kanalizimeve për specialistët e ardhshëm gjatë forumit të karrierës në UACEG 14.10.2026 г.
-
Shqipëria përgatit ndërtimin e stacionit hekurudhor të Aeroportit të Tiranës si pjesë e lidhjes së re me Durrësin 13.10.2026 г.
-
Северна Македония подготвяза 2027 г. строителството на ВЕЦ „Чебрен“ и ВЕЦ „Галище“, чиято обща мощност е над 520 MW 14.10.2026 г.
-
Мегер България: Системата MGA на Megger е разработена за наблюдение и диагностика на електроразпределителни мрежи СН 14.10.2026 г.
-
Инж. Валери Андреев, САТ: Започнахме с опита и знанията си, а доверието на големите концерни спечелихме с инженерната работа 14.10.2026 г.
-
Албания подготвя строителството на железопътната гара на летището в Тирана като част от новата връзка с Драч 13.10.2026 г.
-
Коректорот за природен гас CF500 на Unisyst Engineering обезбедува прецизно мерење и корекција на волуменот на гасот при базни услови 14.10.2026 г.
-
Северна Македонија ја подготвува изградбата на ХЕЦ „Чебрен“ и „Галиште“ за 2027 година, со вкупна моќност од над 520 MW 14.10.2026 г.
-
Rochester го обновува производството на клучни индустриски генератори на тактен сигнал за да обезбеди снабдувањето 13.10.2026 г.
-
Албанија ја подготвува изградбата на железничката станица на аеродромот во Тирана како дел од новата врска со Драч 13.10.2026 г.
-
Corectorul de gaze naturale CF500, produs de Unisyst Engineering, asigură măsurarea și corecția precisă a volumului de gaz la condiții de bază 14.10.2026 г.
-
Macedonia de Nord pregătește începerea construcției hidrocentralelor Čebren și Galište în 2027, cu o putere instalată totală de peste 520 MW 14.10.2026 г.
-
Albania pregătește construcția noii gări feroviare de la Aeroportul Internațional Tirana, parte a viitoarei legături feroviare cu Durrës 13.10.2026 г.
-
Compania bulgară VESS Modules își extinde producția de tehnologii solare în Bulgaria printr-o nouă fabrică de 15 milioane de euro 12.10.2026 г.
-
Коректор природног гаса CF500 компаније Унисист Инженеринг омогућава мерење и корекцију запремине гаса у базним условима 14.10.2026 г.
-
ФИЛКАБ-Миг: Уз Eigen, Siemens прелази са појединачних AI операција на самостално извршавање сложених задатака 14.10.2026 г.
-
Северна Македонија припрема почетак изградње хидроелектрана „Чебрен“ и „Галиште“ за 2027. годину 14.10.2026 г.
-
Албанија припрема изградњу железничке станице на аеродрому у Тирани у оквиру нове железничке везе са Драчем 13.10.2026 г.
-
Η Βόρεια Μακεδονία προετοιμάζει την κατασκευή των υδροηλεκτρικών σταθμών Čebren και Galište για το 2027, με ισχύ άνω των 520 MW 14.10.2026 г.
-
Η Αλβανία προετοιμάζει την κατασκευή νέου σιδηροδρομικού σταθμού στο αεροδρόμιο των Τιράνων, στο πλαίσιο της σύνδεσης με το Δυρράχιο 13.10.2026 г.
-
Η βουλγαρική VESS Modules επεκτείνει την παραγωγή ηλιακών τεχνολογιών στη Βουλγαρία με νέο εργοστάσιο 15 εκατ. ευρώ και δυναμικότητα 1 GW 12.10.2026 г.
-
Η Αλβανία προσχώρησε στις Artemis Accords και διευρύνει τη συμμετοχή της στη διεθνή συνεργασία για την εξερεύνηση του Διαστήματος 09.10.2026 г.
-
Вайд-Бул: Axiomtek разработи компактната платформа eBOX100B за автоматизация на периферни приложения
08 октомври 2026 г.
-
От инженерния софтуер до 3D печата с Elegoo и решенията на КАД Пойнт на изложението MachTech & InnoTech 2026 в София
06 октомври 2026 г.
-
ДТС – „Цифрови преносни системи“: SUNSYS на Socomec подпомага летище Триест за постигане на енергийна независимост
05 октомври 2026 г.